MacBook NeoでOfficeは使える?8GBで快適な作業と注意点
卓上グラインダーの交換砥石おすすめ|外径・穴径・厚み・回転数で選ぶ
この記事を書いている人(せせら)
普段は個人事業主のプログラマーとして仕事をしています。
個人で作業効率化サービスを運営し、挑戦を続ける人々を静かに応援しています。
卓上グラインダーの砥石は外径だけでなく、穴径や厚みも違うため、どれを買うか迷いますよね。
同じ150mmでも、穴径や厚みが違えば別の交換品です。
本体の回転数によっては、砥石の許容範囲を超えることもあります。
この記事では、寸法と回転条件、削る材料に合う商品をまとめてみました。
おすすめ早見表
| 本体・砥石条件 | 加工対象 | おすすめ商品 | 対応機種・規格 | 選定上限 |
|---|---|---|---|---|
| 125×13×12.7mm | 普通鋼・鋳鉄 |  ナニワ JA-2020 | 同寸法の平形砥石対応機 | 約5,040回転/分以下 |
| 150mmのGB602系 | 超硬・非鉄 |  マキタ A-61391 | GB602・GB602W | 指定機種のみ |
| 150×19×12.7mm | 一般研削 |  京セラ 1680021 | TG-61・TG-151 | 指定機種のみ |
| 150×16×12.7mm | 普通鋼・鋳鉄 | 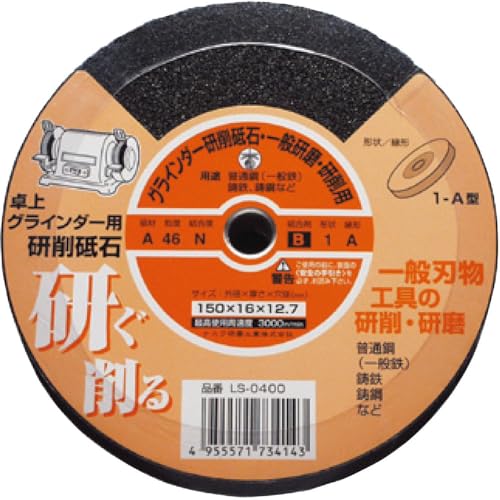 ナニワ LS-0400 | 同寸法の平形砥石対応機 | 約6,370回転/分以下 |
| 150×16×12.7mm | 焼入鋼・工具鋼 |  ノリタケ WA80L | 同寸法の平形砥石対応機 | 約5,090回転/分以下 |
| 150×6.4×12.7mm | 焼入鋼・ステンレス |  ナニワ JB-5062 | 薄形1D対応機 | 約4,200回転/分以下 |
| 205×19×15.88mm | 普通鋼 |  ノリタケ A36O | 同寸法の平形砥石対応機 | 約3,730回転/分以下 |
| 205×19×15.88mm | 超硬・非鉄 |  ノリタケ GC120H | 同寸法の平形砥石対応機 | 約3,730回転/分以下 |
ナニワJA-2020
JA-2020は、125×13×12.7mm対応機で普通鋼や鋳鉄を削る用途におすすめです。
砥材A、粒度60、結合度Pで、最高使用周速度は33m/sとなっています。
125×16mm品や厚み3.2mmの薄形品は、同じ外径125mmでも別規格なんです。
ナニワ JA-2020
マキタA-61391
GB602・GB602Wで超硬や非鉄金属を仕上げるなら、A-61391がおすすめです。
寸法は150×16×12.7mmで、砥材はGC、粒度は120です。
普通鋼の荒研削にはA-61363、一般研削にはA-61379が対応します。
マキタ A-61391
京セラ1680021
TG-61とTG-151の厚み19mm側には、純正砥石1680021が対応します。
寸法は150×19×12.7mmで、粒度は60です。
TG-151の厚み6.4mm側なら、目立砥石6681680が対応品となります。
京セラ 1680021
ナニワLS-0400
150×16×12.7mm対応機で普通鋼や鋳鉄を削るなら、LS-0400がおすすめです。
A46Nのレジノイド砥石で、最高使用周速度は50m/sとなっています。
焼入鋼にはWA砥石、超硬や非鉄金属にはGC砥石が向いています。
ナニワ LS-0400
ノリタケWA80L
150×16×12.7mm対応機で焼入鋼や工具鋼を細かく削るなら、WA80Lがおすすめです。
粒度は80で、最高使用周速度は40m/sです。
普通鋼の荒研削にはA36系、薄形対応機には厚み6.4mm品が向いています。
ノリタケ WA80L
ナニワJB-5062
150×6.4×12.7mmの薄形対応機なら、JB-5062がおすすめです。
WA80Nの1D形状で、焼入鋼やステンレスの研削に向いています。
厚み16mm側は別規格です。超硬や非鉄金属には、同寸法のJD-5062がおすすめです。
ナニワ JB-5062
ノリタケA36O
205×19×15.88mm対応機で普通鋼を大きく削るなら、A36Oがおすすめです。
粒度36、結合度Oで、最高使用周速度は40m/sとなっています。
同寸法の33m/s品を使える上限は約3,070回転/分です。これを超える本体には取り付けられません。
ノリタケ A36O
ノリタケGC120H
205×19×15.88mm対応機で超硬や非鉄金属を削るなら、GC120Hがおすすめです。
粒度は120で、最高使用周速度は40m/sです。
同じ寸法で普通鋼を大きく削る用途には、A36Oが向いています。
ノリタケ GC120H
主要砥石の比較
| 比較項目 | ナニワ JA-2020 | マキタ A-61391 | 京セラ 1680021 | ナニワ LS-0400 | ノリタケ WA80L | ノリタケ A36O |
|---|---|---|---|---|---|---|
| 対応機種・規格 | 125mm対応機 | GB602系 | TG-61・TG-151 | 150mm対応機 | 150mm対応機 | 205mm対応機 |
| 外径×厚み×穴径 | 125×13×12.7mm | 150×16×12.7mm | 150×19×12.7mm | 150×16×12.7mm | 150×16×12.7mm | 205×19×15.88mm |
| 砥材・粒度・結合度 | A60P | GC120H | 粒度60 | A46N | WA80L | A36O |
| 加工対象 | 普通鋼・鋳鉄 | 超硬・非鉄 | 一般研削 | 普通鋼・鋳鉄 | 焼入鋼・工具鋼 | 普通鋼 |
| 最高使用周速度 | 33m/s | 指定機種対応 | 指定機種対応 | 50m/s | 40m/s | 40m/s |
| 選ぶ決め手 | 125mm普通鋼用 | GB602純正 | TG系純正 | 高い速度上限 | 焼入鋼の仕上げ | 205mmの荒研削 |
よくある質問
125×13×12.7mmで焼入鋼やステンレスを削る砥石は?
焼入鋼やステンレスには、WA60KのナニワJB-2020がおすすめです。
普通鋼用のJA-2020とは砥材が異なります。
125×13×12.7mmで超硬や非鉄金属を削る砥石は?
超硬合金やアルミ、陶磁器、非鉄金属、石材には、GC120HのナニワJD-2050がおすすめです。
205×19×15.88mmで焼入鋼を削る砥石は?
本体が約3,070回転/分以下なら、WA60KのクレトイシS050403がおすすめです。
これを超える本体には、最高使用周速度33m/sの同製品を取り付けられません。
購入する砥石
- 125mmは普通鋼にナニワ JA-2020、焼入鋼にナニワ JB-2020、超硬にナニワ JD-2050となる
- GB602系は超硬にマキタ A-61391、荒研削にマキタ A-61363、一般研削にマキタ A-61379となる
- TG系の19mm側には京セラ 1680021、薄形側には京セラ 6681680が対応する
- 150mmは普通鋼にナニワ LS-0400、焼入鋼にノリタケ WA80Lとなる
- 150mm薄形は焼入鋼にナニワ JB-5062、超硬にナニワ JD-5062となる
- 205mmは普通鋼にノリタケ A36O、超硬・非鉄にノリタケ GC120Hとなる
購入品は、外径・厚み・穴径、加工対象、許容回転数の3条件で決まります。
業務で砥石の交換や交換後の試運転を担当する場合は、法定の特別教育が必要です。

マキタ A-61363

関連記事
- 電動ドライバーの交換ビットおすすめ6選|六角対辺・軸長・先端形状で選ぶ

- 900Mこて先の選び方|内径・外径・長さと形状別おすすめ
- ミナパック#400SSの気泡緩衝材|幅400mmで足りる?600mm・42m巻との違い
- キャブレター交換部品の選び方|対応機種・型番別に紹介
- 摩耗したダイヤモンドカッターの交換目安と外径・穴径別おすすめ6選
- マキタ高圧洗浄機MHW001GとMHW080Dの違い|水圧・バッテリーを比較

- アルミフレーム用ブラケットのおすすめ|2020・3030・4040対応品を比較
- ランダムサンダーのパッド交換方法|125mmでも合わない?型番別の対応品も紹介
- 水道管の凍結に使う解氷機はどれ?配管別のおすすめと選び方
- 脚立の脚ゴム交換|サイズの確認方法と交換部品まとめ